5052 H48 può terminare la bobina in alluminio
145 Viste 2026-09-21 08:46:23
1. Introduzione
5052 H48 può terminare la bobina in alluminio è un prodotto in alluminio della serie 5xxx utilizzato per applicazioni selezionate di can-end e chiusure.
Combina Buona resistenza alla corrosione, forza controllata, costruzione leggera, e prestazioni di formatura adeguate.
5052 è una lega di alluminio-magnesio non trattabile termicamente. La sua forza deriva principalmente da leghe di magnesio e lavorazione a freddo, mentre lo stato H48 fornisce una condizione di resistenza più elevata per applicazioni di lavorazione impegnative.
Per la produzione di can-end, coerente spessore, Proprietà meccaniche, planarità, Qualità della superficie, e condizione dei bordi sono essenziali.
Questi fattori influenzano la cancellazione, formazione, punteggio, arricciatura, rivettatura, e prestazioni del rivestimento.
ASTM B209/B209M fornisce un importante quadro di specifiche per lamiere di alluminio e lamiere arrotolate.
Tuttavia, i requisiti materiali finali dovrebbero corrispondere anche al design specifico del contenitore, spessore, processo di formazione, e requisiti prestazionali.
Rispetto ad altre leghe per can-end come 5182 H48, 5052 H48 offre un diverso equilibrio di forza, Resistenza alla corrosione, e formabilità.
Perciò, La selezione della lega e dello stato fisico dovrebbe seguire i requisiti della confezione finita piuttosto che la sola designazione della lega.

Costume 5052 H48 può terminare la bobina in alluminio
2. Cosa è 5052 H48 può terminare la bobina in alluminio?
5052 H48 può terminare la bobina in alluminio è una bobina in alluminio-magnesio della serie 5xxx fornita nella tempra H48 per applicazioni selezionate di can-end e di chiusura.
Combina Buona resistenza alla corrosione, maggiore forza, costruzione leggera, e prestazioni di formatura controllate.
2.1 5052 Lega di alluminio
5052 bobina di alluminio è un lega di alluminio non trattabile termicamente. Il magnesio fornisce il suo principale effetto rinforzante, mentre il cromo aiuta a controllare la microstruttura.
La lega acquisisce ulteriore resistenza attraverso la lavorazione a freddo anziché il trattamento termico con precipitazione.
2.2 H48 Temperamento
IL Tempera H48 indica una condizione di incrudimento. Rispetto a più morbido 5052 Tempers, H48 fornisce resistenza e durezza più elevate pur mantenendo caratteristiche di formatura utili.
Per la produzione di can-end, il controllo costante della temperatura aiuta a mantenere prestazioni stabili durante la tranciatura, formazione, punteggio, arricciatura, e rivettatura.
2.3 Può terminare la bobina in alluminio
La bobina in alluminio Can-end viene fornita sotto forma di bobina continua per operazioni di tranciatura e formatura ad alta velocità.
A seconda del design della lattina, il materiale potrebbe subire:
- Soppressione
- Formazione del guscio
- Arricciatura
- Svasatura
- Punteggio
- Rivettatura
- Rivestimento
Perché la bobina viene alimentata continuamente attraverso le apparecchiature di produzione, consistenza dello spessore, planarità, Qualità della superficie, condizione del bordo, e proprietà meccaniche sono critici.
2.4 Caratteristiche chiave
5052 La bobina can-end H48 è selezionata principalmente per la sua:
- Buona resistenza alla corrosione
- Maggiore resistenza nella tempra H48
- Costruzione leggera
- Prestazioni di formatura controllate
- Buona qualità della superficie
- Compatibilità con rivestimenti protettivi
Il materiale deve essere selezionato in base al design specifico dell'estremità della lattina, spessore, processo di formazione, e requisiti prestazionali.
Per applicazioni ad alta resistenza, i produttori possono anche prendere in considerazione alternative come 5182 H48.

5052 H48 può terminare la bobina in alluminio
3. Composizione chimica di 5052 Alluminio
La composizione chimica di 5052 fornisce la base per le sue proprietà meccaniche, Resistenza alla corrosione, e comportamento di elaborazione.
Il magnesio è il principale elemento legante, mentre il cromo contribuisce al controllo microstrutturale.
Altri elementi rimangono entro limiti controllati per mantenere le prestazioni previste della lega.
Limiti di composizione tipici per 5052 alluminio sono mostrati di seguito.
I requisiti esatti devono sempre essere confermati rispetto allo standard dei materiali applicabili e alle specifiche di acquisto.
3.1 Composizione chimica tipica
| Elemento | Composizione tipica, peso% | Funzione principale |
|---|---|---|
| Magnesio (Mg) | 2.2–2.8 | Principale elemento di rinforzo |
| Cromo (Cr) | 0.15–0.35 | Controllo della microstruttura e prestazioni legate alla corrosione |
| Ferro (Fe) | ≤ 0.40 | Impurità controllata |
| Silicio (E) | ≤ 0.25 | Impurità controllata |
| Rame (Cu) | ≤ 0.10 | Controllato per mantenere le caratteristiche della lega |
| Manganese (Mn) | ≤ 0.10 | Controllo della microstruttura |
| Zinco (Zn) | ≤ 0.10 | Impurità controllata |
| Altri elementi | ≤ 0.05 ogni / ≤ 0.15 totale | Controllo degli oligoelementi |
| Alluminio (Al) | Bilancia | Metallo di base |
I limiti chimici esatti dipendono dallo standard applicabile o dalle specifiche del cliente.
4. Specifiche di 5052 H48 può terminare la bobina in alluminio
5052 La bobina in alluminio con estremità della lattina H48 deve essere specificata in base ai requisiti dell'estremità della lattina finita e della linea di produzione.
Lega, temperare, spessore, larghezza, condizione della superficie, dimensioni della bobina, e proprietà meccaniche sono le specifiche principali.
4.1 Specifiche principali
| Parametro | Specifica tipica |
|---|---|
| Lega | 5052 |
| Temperare | H48 |
| Forma del prodotto | Bobina di alluminio |
| Applicazione principale | Può finire / Componenti di chiusura |
| Spessore | Personalizzato in base al design della lattina |
| Larghezza | Personalizzato / Larghezza fessura |
| Superficie | Liscio, pulito, uniforme |
| Bordo | Bordo tagliato o fresato, bava controllata |
| ID/OD della bobina | In base ai requisiti della linea di produzione |
| Peso della bobina | Personalizzato |
| Standard | ASTM B209/B209M o specifica del cliente applicabile |
| Rivestimento | Spoglio, laccato, o rivestito a seconda dell'applicazione |
L'esatto intervallo dimensionale dovrebbe essere concordato tra il fornitore di alluminio e il produttore della lattina a causa della geometria dell'estremità della lattina, utensileria, e le apparecchiature di produzione possono imporre requisiti specifici.
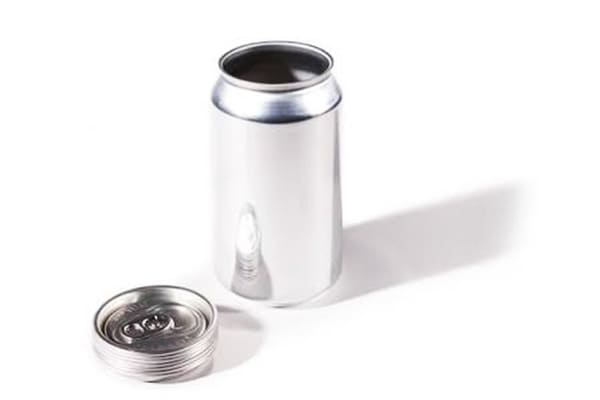
Can End e Can Body
5. Proprietà meccaniche e fisiche
Le proprietà meccaniche di 5052 H48 dipendono dallo standard applicabile, spessore del prodotto, e condizioni di lavorazione.
Perciò, i produttori dovrebbero utilizzare i valori specificati per il prodotto reale anziché fare affidamento su un unico valore universale.
5.1 Proprietà meccaniche
I principali parametri meccanici includono:
- Resistenza alla trazione
- Forza di snervamento
- Allungamento
- Durezza
H48 fornisce una resistenza sostanzialmente maggiore rispetto allo stato ricotto 5052 perché il materiale è sottoposto a lavorazioni a freddo controllate.
Per applicazioni can-end, la resistenza dovrebbe essere sufficiente a mantenere la forma richiesta pur consentendo al materiale di subire la formatura, punteggio, e altri processi di conversione.
Proprietà meccaniche: considerazioni chiave
| Proprietà | Importanza per le estremità delle lattine |
|---|---|
| Resistenza alla trazione | Supporta la forza strutturale e la resistenza alla deformazione |
| Forza di snervamento | Aiuta a mantenere la stabilità dimensionale durante l'uso |
| Allungamento | Indica la capacità di formatura disponibile |
| Durezza | Influenze in formazione, punteggio, e l'interazione con gli strumenti |
| Uniformità del temperamento | Supporta una produzione costante ad alta velocità |
I requisiti effettivi di proprietà meccanica devono seguire lo standard dei materiali applicabili e le specifiche del cliente.
5.2 Proprietà fisiche
5052 l'alluminio ha le caratteristiche di leggerezza tipiche delle leghe di alluminio lavorato.
| Proprietà fisica | Valore tipico |
|---|---|
| Densità | ca. 2.68 g/cm³ |
| Modulo elastico | ca. 70–72 GPa |
| Il rapporto di Poisson | ca. 0.33 |
| Gamma di fusione | ca. 607–649°C |
| Conducibilità termica | ca. 138 W/m · k |
Questi valori sono dati di riferimento generali e possono variare leggermente in base alle condizioni e alla fonte del materiale.
5.3 Perché queste proprietà sono importanti
Per la produzione di can-end, le proprietà più importanti non sono semplicemente la resistenza massima o la densità più bassa.
Il materiale deve fornire a profilo immobiliare equilibrato.
Un adatto 5052 La bobina H48 dovrebbe combinare una resistenza sufficiente con un allungamento controllato, dimensioni stabili, Buona qualità della superficie, e comportamento di formazione prevedibile.
6. Requisiti prestazionali chiave per bobine in alluminio con estremità lattina
La bobina in alluminio Can-end deve soddisfare entrambi requisiti materiali e requisiti del processo di conversione.
Una bobina che soddisfa la composizione chimica di base ma funziona in modo incoerente durante la formatura può comunque creare problemi di produzione.
6.1 Resistenza e stabilità dimensionale
La tempra H48 fornisce una maggiore resistenza grazie all'incrudimento. Ciò aiuta la lattina finita a resistere alla deformazione durante la movimentazione e il servizio.
Anche un carico di snervamento costante è importante perché le variazioni possono modificare il comportamento di formatura da una bobina all'altra.
Per imballaggi sotto pressione, il design finale finale e lo spessore del materiale devono essere valutati insieme anziché fare affidamento solo sulla resistenza della lega.
6.2 Formabilità
La produzione di can-end prevede diverse operazioni di formatura. Il materiale deve deformarsi in modo controllato senza crepe o distorsioni eccessive.
Importanti operazioni di formatura includono:
- Formazione del guscio
- Svasatura
- Arricciatura
- Punteggio
- Formazione di rivetti
- Allegato scheda
La formabilità dipende dalla combinazione di lega, temperare, spessore, lubrificazione, utensileria, e velocità di formazione.
6.3 Prestazione di punteggio
La rigatura crea una linea indebolita controllata che consente al consumatore di aprire la lattina.
Il punteggio deve fornire un equilibrio attentamente controllato:
Abbastanza forte da resistere all'apertura prematura + abbastanza debole da aprirsi in modo affidabile
La consistenza del materiale è quindi fondamentale. Variazioni di spessore, durezza, oppure le proprietà meccaniche possono influenzare la profondità della incisione e il comportamento di apertura.
6.4 Resistenza alla corrosione
Le estremità della lattina potrebbero incontrare umidità, esposizione atmosferica, e contatto con il contenuto dell'imballaggio.
5052 fornisce una buona resistenza alla corrosione per molti ambienti, ma il sistema di confezionamento finito spesso si basa su un sistema appropriato rivestimento interno o esterno per una protezione aggiuntiva.
La scelta del rivestimento dovrebbe essere presa in considerazione:
- Chimica del prodotto
- Condizioni di conservazione
- Temperatura di lavorazione
- Requisiti per il contatto con gli alimenti
- Adesione del rivestimento
- Resistenza chimica
6.5 Qualità della superficie
La qualità della superficie influisce direttamente sia sull'aspetto che sulle prestazioni del rivestimento a valle.
La bobina dovrebbe mantenersi pulita, superficie uniforme con livelli controllati di:
- Graffi
- Pozzi
- Ammaccature
- Residui di olio
- Ossidazione
- Segni superficiali
Una qualità superficiale uniforme è particolarmente importante quando l'estremità della lattina richiede la laccatura, stampa, o altro trattamento superficiale.
6.6 Qualità dei bordi
I bordi della bobina devono rimanere stabili durante l'alimentazione e la tranciatura.
Sbavature eccessive, crepe, o bordi danneggiati possono causare:
- Problemi di alimentazione
- Usura degli utensili
- Rottura dei bordi
- Rifiuti materiali
- Interruzioni della produzione
Il taglio controllato e l'ispezione dei bordi costituiscono quindi una parte importante del controllo qualità delle bobine di lattine.
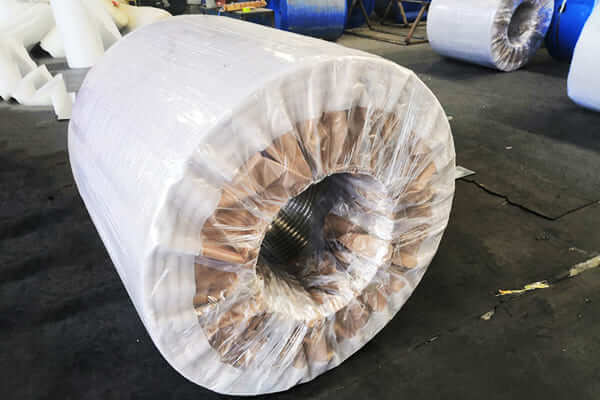
Huawei confezionato 5052 Bobina in alluminio H48
7. Processo di produzione di 5052 H48 può terminare la bobina in alluminio
La produzione di 5052 Mietitrebbia a bobina can-end H48 controllo metallurgico, tecnologia di laminazione, lavorazione della tempra, finitura superficiale, e ispezione finale.
7.1 Fusione e fusione di leghe
Il processo inizia con la preparazione della lega di alluminio attentamente controllata.
I livelli richiesti di magnesio, cromo, e altri elementi vengono adeguati in base all'applicabile 5052 specifica.
L'alluminio fuso viene poi sottoposto a purificazione e colata.
Il controllo in questa fase aiuta a ridurre al minimo le inclusioni e a mantenere una composizione chimica coerente.
7.2 Omogeneizzazione
Dopo il casting, l'alluminio può subire un trattamento di omogeneizzazione per ridurre la segregazione chimica e migliorare l'uniformità microstrutturale.
Una microstruttura controllata fornisce una base più stabile per la successiva laminazione a caldo e a freddo.
7.3 Rotolamento caldo
Il materiale colato viene lavorato mediante laminazione a caldo per ridurne lo spessore e produrre un'idonea striscia intermedia.
La laminazione a caldo aiuta:
- Perfezionare la struttura del materiale
- Ridurre le variazioni legate al casting
- Migliorare la coerenza interna
- Preparare il materiale per la laminazione a freddo
I parametri di laminazione devono rimanere strettamente controllati per ottenere lo spessore e la qualità superficiale richiesti.
7.4 Rotolamento a freddo
La laminazione a freddo fornisce una riduzione precisa dello spessore e contribuisce direttamente alla risposta di incrudimento del 5052.
Per materiale H48, la lavorazione a freddo controllata è particolarmente importante perché determina gran parte della resistenza e della durezza finali.
Durante questa fase, i produttori monitorano:
- Spessore
- Planarità
- Qualità della superficie
- Riduzione del rotolamento
- Tensione della bobina
- Condizione del bordo
7.5 Controllo della rabbia
Il materiale viene lavorato per ottenere quanto specificato Tempera H48.
Perché il temperamento influenza direttamente la forza, durezza, e formazione del comportamento, i produttori devono mantenere condizioni di lavorazione coerenti su tutta la bobina.
Il controllo qualità include normalmente prove meccaniche per verificare che il materiale finito soddisfi le specifiche richieste.
7.6 Trattamento superficiale o rivestimento
A seconda dell'applicazione, la bobina può essere fornita come alluminio nudo o con un sistema di rivestimento/lacca specifico.
Per materiale rivestito per estremità di lattine, il processo può includere:
- Pulizia della superficie
- Pretrattamento dove richiesto
- Applicazione di primer o lacca
- Stagionatura controllata
- Ispezione del rivestimento
Il rivestimento deve fornire adesione e resistenza adeguate all'ambiente di imballaggio previsto.
7.7 Taglio e finitura coil
I coils di alluminio di grande larghezza possono essere tagliati in larghezze più strette in base alle esigenze di produzione del cliente.
Durante il taglio, controllo dei produttori:
- Tolleranza sulla larghezza
- Sbavatura del bordo
- Rottura dei bordi
- Tensione della bobina
- Qualità dell'avvolgimento
- Allineamento della bobina
Un taglio corretto è essenziale per un'alimentazione stabile nelle apparecchiature di produzione delle estremità delle lattine a valle.
7.8 Imballaggio e spedizione
Le bobine finali dovrebbero ricevere un imballaggio adeguato per proteggerle umidità, impatto, contaminazione, e danni ai bordi durante il trasporto.
Per ordini di esportazione, l'imballaggio deve essere adattato al metodo di spedizione e alla destinazione, con particolare attenzione alla protezione dall'umidità e alla stabilità della bobina.
Un processo di produzione affidabile segue quindi una catena completa:
Chimica controllata → Colata → Omogeneizzazione → Laminazione a caldo → Laminazione a freddo → Controllo della tempra H48 → Superficie/Rivestimento → Taglio → Ispezione → Imballaggio protettivo
Questo processo integrato aiuta a produrre 5052 Bobina in alluminio con estremità lattina H48 con la consistenza richiesta per operazioni impegnative di conversione dell'estremità della lattina.
8. Trattamento superficiale e rivestimento di 5052 Bobina H48
Il trattamento superficiale e il rivestimento aiutano 5052 H48 può terminare la bobina in alluminio ottenere la protezione anticorrosione richiesta, Qualità della superficie, e compatibilità con il prodotto confezionato.
8.1 Pulizia della superficie
Prima del rivestimento, la superficie in alluminio deve essere pulita e priva di residui olio, polvere, grasso, ossidazione, e altri contaminanti.
Una corretta pulizia migliora l'adesione del rivestimento e l'uniformità della superficie.
8.2 Pretrattamento superficiale
Quando richiesto, un pretrattamento adeguato può migliorare:
- Adesione del rivestimento
- Protezione dalla corrosione
- Stabilità della superficie
- Durabilità del rivestimento
Il pretrattamento deve corrispondere al sistema di rivestimento selezionato e ai requisiti di utilizzo finale.
8.3 Rivestimento interno
Perché la lattina finisce, una laccatura interna o un rivestimento protettivo possono ridurre il contatto diretto tra l'alluminio e il prodotto confezionato.
Il rivestimento deve fornire un'adeguata resistenza a umidità, acidi, sali, contenuto gassato, e altre sostanze pertinenti, a seconda dell'applicazione.
8.4 Rivestimento esterno
I rivestimenti esterni forniscono un'ulteriore protezione superficiale e possono supportare stampa, decorazione, e manipolazione.
Il rivestimento deve mantenere una buona adesione e stabilità durante la successiva formatura e utilizzo.
8.5 Controllo qualità del rivestimento
I parametri chiave di qualità includono:
- Spessore o peso del rivestimento
- Uniformità della superficie
- Adesione
- Polimerizzazione
- Fori di spillo
- Resistenza chimica
Per l'imballaggio di alimenti e bevande, anche il sistema di rivestimento dovrà essere conforme al requisiti applicabili al contatto alimentare del mercato di riferimento.
8.6 Nudo vs. Bobina rivestita
| Tipo | Caratteristiche principali |
|---|---|
| Bobina nuda | Superficie in alluminio pulita per il rivestimento applicato dal cliente |
| Bobina preverniciata | Rivestito prima della formatura per una protezione superficiale uniforme |
| Bobina laccata | Lacca protettiva o a contatto con il prodotto per applicazioni di imballaggio |
La scelta tra nudo e rivestito 5052 La bobina H48 dipende da processo di produzione, apparecchiature di rivestimento, può progettare, e requisiti di imballaggio finale.
Applicazione di 5052 H48 può terminare la bobina in alluminio
9. Vantaggi di 5052 H48 può terminare la bobina in alluminio
5052 La bobina in alluminio con estremità lattina H48 fornisce una combinazione di materiali e caratteristiche di lavorazione che possono essere utili per applicazioni selezionate con estremità lattina.
9.1 Buona resistenza alla corrosione
5052 appartiene alla famiglia dell'alluminio-magnesio 5xxx e garantisce una buona resistenza a molti ambienti atmosferici e di imballaggio.
Se combinato con un sistema di rivestimento appropriato, può fornire una protezione aggiuntiva contro il contatto con l'umidità e con contenuti chimicamente attivi.
9.2 Maggiore resistenza nella tempra H48
La tempra H48 aumenta la resistenza e la durezza del 5052 attraverso la lavorazione a freddo controllata.
Ciò aiuta la lattina finita a mantenere la sua forma e a resistere alla deformazione durante la manipolazione e l'uso.
9.3 Costruzione leggera
L'alluminio ha una densità di circa 2.68 g/cm³, rendendolo significativamente più leggero di molti metalli da imballaggio convenzionali.
L'utilizzo dell'alluminio può contribuire a ridurre il peso dei componenti mantenendo le prestazioni strutturali richieste.
9.4 Prestazioni di formatura controllate
5052 H48 offre un utile equilibrio tra resistenza e capacità di formatura.
Con spessore adeguato, utensileria, lubrificazione, e controllo di processo, la bobina può supportare operazioni come:
- Soppressione
- Formazione del guscio
- Arricciatura
- Punteggio
- Rivettatura
Le prestazioni effettive della formatura dipendono dal materiale completo e dal sistema di produzione.
9.5 Buona qualità della superficie
Una superficie di alluminio controllata fornisce una base adatta per il rivestimento, lacca, stampa, e altri processi di finitura.
Una buona qualità della superficie aiuta anche a ridurre i difetti durante la conversione ad alta velocità.
9.6 Elaborazione coerente della bobina
Prodotto correttamente 5052 La bobina H48 può fornire coerenza:
- Spessore
- Larghezza
- Planarità
- Proprietà meccaniche
- Condizione del bordo
- Avvolgimento della bobina
Tale coerenza è importante per le linee di produzione automatizzate in cui le variazioni dei materiali possono influire sull’efficienza produttiva.
9.7 Compatibilità del rivestimento
5052 può essere fornito nudo o rivestito a seconda delle esigenze applicative.
Sistemi di rivestimento adeguati possono migliorare la protezione dalla corrosione, compatibilità del prodotto, aspetto, e prestazioni del servizio.
9.8 Riciclabalità
L’alluminio è particolarmente adatto al riciclaggio e può essere trasformato ripetutamente in nuovi prodotti in alluminio quando sono disponibili sistemi di raccolta e riciclaggio adeguati.
Ciò rende l’alluminio un materiale importante per soluzioni di imballaggio leggere.
10. Applicazioni di 5052 H48 può terminare la bobina in alluminio
5052 Viene utilizzata la bobina in alluminio con estremità lattina H48 applicazioni selezionate per can-end e chiusure dove i requisiti materiali richiedono un equilibrio di forza, Resistenza alla corrosione, formare prestazioni, e qualità della superficie.
La selezione finale della lega dovrebbe sempre seguire i requisiti specifici di progettazione e produzione della lattina.
10.1 La lattina per bevande finisce
5052 H48 può essere preso in considerazione per design selezionati di estremità di lattine per bevande in cui la resistenza e le caratteristiche di formatura richieste corrispondono alle specifiche del materiale.
Le potenziali applicazioni includono estremità per:
- Bevande analcoliche
- Bevande gassate
- Birra
- Bevande energetiche
- Altre bevande confezionate
Per prodotti sotto pressione, gli ingegneri dovrebbero valutare la combinazione completa di lega, temperare, spessore, geometria finale, progettazione del punteggio, e pressione interna.
10.2 Il cibo può finire
Le estremità delle lattine in alluminio possono essere utilizzate anche per applicazioni selezionate di imballaggio alimentare.
Le potenziali applicazioni includono:
- Alimenti trasformati
- Cibi in scatola
- Cibo per animali domestici
- Prodotti nutrizionali
- Confezionamento di alimenti speciali
Per queste applicazioni, il rivestimento interno è particolarmente importante perché separa l'alluminio dal prodotto confezionato e aiuta a controllare la corrosione.
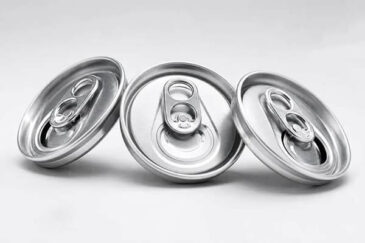
10.3 Estremità della lattina ad apertura facile
Il materiale può essere trasformato in modelli selezionati di chiusura ad apertura facilitata che incorporano:
- Pannelli di apertura
- Linee di punteggio
- Rivetti
- Tirare le linguette
- Rimani aggiornato
La linea di incisione richiede un controllo preciso perché l'estremità finita deve rimanere sicura durante lo stoccaggio e la movimentazione, consentendo al tempo stesso un'apertura controllata da parte del consumatore.
10.4 Chiusure in metallo leggero
5052 La bobina H48 può essere presa in considerazione anche per componenti leggeri di chiusura e coperchio di cui i produttori richiedono una combinazione:
- Peso ridotto
- Forza
- Resistenza alla corrosione
- Formabilità
- Qualità della superficie
Le specifiche esatte del materiale dovrebbero corrispondere alla geometria della chiusura e al processo di formatura.
10.5 Componenti per imballaggi speciali
A seconda del design e dei requisiti tecnici del cliente, 5052 H48 può essere preso in considerazione per componenti di imballaggio personalizzati e chiusure metalliche oltre alle tradizionali estremità delle lattine.
Prima della produzione di massa, i produttori dovrebbero valutare:
- Spessore del materiale
- Comportamento formativo
- Prestazione del punteggio
- Compatibilità del rivestimento
- Prestazioni di tenuta
- Requisiti di contatto con il prodotto
11. 5052 H48 contro. 5182 Bobina in alluminio H48
5052 H48 e 5182 Le H48 sono entrambe leghe di alluminio della serie 5xxx adatte ad applicazioni di imballaggio e chiusura impegnative.
Entrambi forniscono una buona resistenza alla corrosione e una maggiore resistenza grazie all'incrudimento, ma la chimica delle leghe e i profili prestazionali differiscono.
11.1 Differenze chiave
| Parametro | 5052 H48 | 5182 H48 |
|---|---|---|
| Serie in lega | 5xxx | 5xxx |
| Elemento legale principale | Magnesio | Magnesio |
| Temperare | H48 | H48 |
| Livello di forza | Alto | Generalmente più alto |
| Resistenza alla corrosione | Bene | Bene |
| Formabilità | Bene | Bene, dipendente dall'applicazione |
| Uso tipico | Estremità e chiusure lattine selezionate | Estremità e chiusure delle lattine ad alta resistenza |
| Prestazione di punteggio | Richiede un controllo specifico del progetto | Richiede un controllo specifico del progetto |
| Compatibilità del rivestimento | Bene | Bene |
| Selezione dei materiali | Sulla base dei requisiti di progettazione e formatura della lattina | Spesso considerato dove è richiesta una resistenza maggiore |
12. Controllo qualità per 5052 H48 può terminare la bobina in alluminio
Il controllo di qualità è essenziale per 5052 Bobina in alluminio con estremità lattina H48 perché la produzione di estremità lattina richiede proprietà meccaniche stabili, dimensioni precise, e qualità superficiale costante.
12.1 Controllo della composizione chimica
La composizione chimica viene testata per garantire la conformità a quanto specificato 5052 requisiti delle leghe. Gli elementi chiave includono Mg, Cr, Fe, E, Cu, Mn, e Zn.
La chimica coerente aiuta a mantenere la forza stabile, Resistenza alla corrosione, formare prestazioni, e coerenza da lotto a lotto.
12.2 Controllo dimensionale e meccanico
I principali controlli dimensionali includono:
- Spessore
- Larghezza
- Planarità
- ID e diametro esterno della bobina
- Peso della bobina
I test meccanici in genere coprono:
- Resistenza alla trazione
- Forza di snervamento
- Allungamento
- Durezza, quando specificato
Queste proprietà devono soddisfare gli standard applicabili e i requisiti del cliente.
12.3 Qualità della superficie e dei bordi
La superficie della bobina dovrebbe rimanere pulita, liscio, e privo di difetti importanti come:
- Graffi
- Ammaccature
- Pozzi
- Macchie d'olio
- Ossidazione
- Segni superficiali
L'ispezione dei bordi si concentra su crepe, sbavature eccessive, danno al bordo, e qualità di taglio per supportare alimentazione e tranciamento stabili.
12.4 Qualità del rivestimento
Per bobina laccata o preverniciata, il controllo di qualità può includere:
- Spessore o peso del rivestimento
- Adesione
- Polimerizzazione
- Uniformità della superficie
- Fori di spillo
- Resistenza chimica
Il sistema di rivestimento deve corrispondere all'applicazione prevista per la lattina e ai requisiti applicabili in materia di contatto con gli alimenti.
12.5 Ispezione finale e tracciabilità
Prima della spedizione, il coil finito viene sottoposto al rivestimento di ispezione finale lega, temperare, dimensioni, Proprietà meccaniche, condizione della superficie, qualità dei bordi, specifiche della bobina, e lo stato del rivestimento quando applicabile.
UN Certificato di prova del mulino (MTC) può fornire informazioni sui materiali e sui lotti per la verifica della qualità e la tracciabilità.
13. Conclusione
5052 La bobina in alluminio con estremità del contenitore H48 combina i vantaggi di una lega di alluminio della serie 5xxx con la maggiore resistenza della tempra H48.
La sua resistenza alla corrosione, costruzione leggera, prestazione di formatura controllata, e la compatibilità del rivestimento lo rendono adatto per applicazioni selezionate su can-end e chiusure.
Per una produzione affidabile, la selezione del materiale dovrebbe prendere in considerazione qualcosa di più della lega e della tempra.
Spessore, Proprietà meccaniche, planarità, Qualità della superficie, condizione del bordo, qualità dell'avvolgimento, requisiti di punteggio, sistema di rivestimento, e può progettare tutti influenzano la prestazione finale.
Rispetto a 5182 H48, 5052 H48 fornisce un diverso equilibrio tra resistenza e caratteristiche di formatura.
La lega appropriata dovrebbe quindi dipendere dal design specifico dell'estremità del contenitore, processo di produzione, requisiti di prestazione, e specifica del cliente.
Per gli acquirenti, una specifica di acquisto completa dovrebbe definire chiaramente il 5052 Lega H48, dimensioni, condizione della superficie, configurazione della bobina, norma applicabile, requisiti meccanici, requisiti di rivestimento, criteri di ispezione, e requisiti di imballaggio.
Con chimica controllata, rotolamento preciso, controllo stabile della temperatura, taglio accurato, e un'ispezione completa, 5052 La bobina in alluminio H48 può fornire prestazioni costanti del materiale per una produzione di imballaggi impegnativa.
FAQ
1. Cosa è 5052 Bobina in alluminio H48?
5052 H48 è una lega di alluminio della serie 5xxx con tempra H48 incrudita. Offre una buona resistenza alla corrosione, maggiore forza, e prestazioni di formatura controllate.
2. Potere 5052 H48 può essere utilizzato per le estremità delle lattine?
SÌ. Può essere utilizzato per applicazioni selezionate di can-end e chiusure, a seconda del design della lattina, spessore, processo di formazione, e requisiti prestazionali.
3. Qual è la differenza tra 5052 H48 e 5182 H48?
5182 H48 generalmente fornisce una resistenza maggiore, Mentre 5052 H48 offre un diverso equilibrio di forza, Resistenza alla corrosione, e formabilità. La scelta finale dipende dai requisiti di progettazione e produzione del can-end.
4. Potere 5052 La bobina H48 può essere rivestita?
SÌ. Può essere fornito nudo, laccato, o bobina rivestita, a seconda dell'applicazione e dei requisiti di rivestimento.
5. A quali norme si applicano 5052 Bobina in alluminio H48?
ASTM B209/B209M fornisce un quadro delle specifiche generali per lamiere di alluminio e lamiere arrotolate. I requisiti specifici dovrebbero seguire le specifiche applicabili del cliente e l'uso finale.
6. Quali informazioni sulla qualità dovrebbero specificare gli acquirenti?
Gli acquirenti dovrebbero definire il lega, temperare, spessore, larghezza, superficie, dimensioni della bobina, requisiti meccanici, rivestimento, requisiti di ispezione, e MTC per garantire una qualità del materiale costante.