5052 H48 peut terminer la bobine d'aluminium
145 Vues 2026-09-21 08:46:23
1. Introduction
5052 H48 peut terminer la bobine d'aluminium est un produit en aluminium de la série 5xxx utilisé pour certaines applications de couvercles et de fermetures de boîtes de conserve.
Il combine bonne résistance à la corrosion, force contrôlée, construction légère, et des performances de formage appropriées.
5052 est un alliage aluminium-magnésium non traitable thermiquement. Sa force vient principalement de alliage de magnésium et écrouissage, tandis que l'état H48 offre une résistance plus élevée pour les applications de traitement exigeantes..
Pour la production de fonds de canettes, cohérent épaisseur, propriétés mécaniques, platitude, qualité de surface, et état des bords sont essentiels.
Ces facteurs affectent la suppression, formant, notation, curling, rivetage, et performances du revêtement.
ASTMB209/B209M fournit un cadre de spécifications important pour les tôles d'aluminium et les tôles enroulées.
Cependant, les exigences finales en matière de matériaux doivent également correspondre à la conception spécifique du fond de boîte, épaisseur, processus de formage, et exigences de performance.
Comparé à d'autres alliages de can-end tels que 5182 H48, 5052 H48 offre un équilibre de force différent, résistance à la corrosion, et formabilité.
Donc, La sélection de l'alliage et de l'état doit suivre les exigences du fond de boîte fini plutôt que la seule désignation de l'alliage..

Coutume 5052 H48 peut terminer la bobine d'aluminium
2. Qu'est-ce que 5052 H48 peut terminer la bobine d'aluminium?
5052 H48 peut terminer la bobine d'aluminium est une bobine aluminium-magnésium de la série 5xxx fournie dans la trempe H48 pour certaines applications d'extrémité de boîte et de fermeture.
Il combine bonne résistance à la corrosion, force accrue, construction légère, et des performances de formage contrôlées.
2.1 5052 Alliage d'aluminium
5052 bobine d'aluminium est un alliage d'aluminium non traitable thermiquement. Le magnésium fournit son principal effet fortifiant, tandis que le chrome aide à contrôler la microstructure.
L'alliage gagne en résistance supplémentaire grâce au travail à froid plutôt qu'au traitement thermique par précipitation..
2.2 H48 Tempérament
Le Trempe H48 indique un état d'écrouissage. Comparé à plus doux 5052 tempérament, H48 offre une résistance et une dureté plus élevées tout en conservant des caractéristiques de formage utiles.
Pour la production de fonds de canettes, un contrôle constant de la température aide à maintenir des performances stables pendant le découpage, formant, notation, curling, et rivetant.
2.3 Peut terminer la bobine d'aluminium
La bobine d'aluminium Can-end est fournie sous forme de bobine continue pour opérations de découpage et de formage à grande vitesse.
Selon la conception de la boîte, le matériau peut subir:
- Suppression
- Formation de coquille
- Curling
- Fraisage
- Notation
- Rivetage
- enrobage
Parce que la bobine alimente en continu les équipements de production, consistance de l'épaisseur, platitude, qualité de surface, état des bords, et propriétés mécaniques sont critiques.
2.4 Caractéristiques clés
5052 La bobine can-end H48 est principalement sélectionnée pour son:
- Bonne résistance à la corrosion
- Résistance supérieure en trempe H48
- Construction légère
- Performances de formage contrôlées
- Bonne qualité de surface
- Compatibilité avec les revêtements de protection
Le matériau doit être sélectionné en fonction de la conception spécifique de l'extrémité de la boîte., épaisseur, processus de formage, et exigences de performance.
Pour les applications à plus haute résistance, les fabricants peuvent également envisager des alternatives telles que 5182 H48.

5052 H48 peut terminer la bobine d'aluminium
3. Composition chimique de 5052 Aluminium
La composition chimique de 5052 constitue la base de ses propriétés mécaniques, résistance à la corrosion, et comportement de traitement.
Le magnésium est le principal élément d'alliage, tandis que le chrome contribue au contrôle microstructural.
Les autres éléments restent dans des limites contrôlées pour maintenir les performances prévues de l'alliage..
Limites de composition typiques pour 5052 l'aluminium est illustré ci-dessous.
Les exigences exactes doivent toujours être confirmées par rapport à la norme de matériau applicable et aux spécifications d'achat..
3.1 Composition chimique typique
| Élément | Composition typique, Wt.% | Fonction principale |
|---|---|---|
| Magnésium (mg) | 2.2–2,8 | Élément de renforcement principal |
| Chrome (Cr) | 0.15–0,35 | Contrôle de la microstructure et performances liées à la corrosion |
| Fer (Fe) | ≤ 0.40 | Impureté contrôlée |
| Silicium (Et) | ≤ 0.25 | Impureté contrôlée |
| Cuivre (Cu) | ≤ 0.10 | Contrôlé pour maintenir les caractéristiques de l'alliage |
| Manganèse (Mn) | ≤ 0.10 | Contrôle des microstructures |
| Zinc (Zn) | ≤ 0.10 | Impureté contrôlée |
| Autres éléments | ≤ 0.05 chaque / ≤ 0.15 total | Contrôle des oligo-éléments |
| Aluminium (Al) | Équilibre | Métal de base |
Les limites chimiques exactes dépendent de la norme applicable ou des spécifications du client.
4. Spécifications de 5052 H48 peut terminer la bobine d'aluminium
5052 La bobine d'aluminium H48 Can End doit être spécifiée en fonction des exigences de l'extrémité de la boîte finie et de la ligne de production.
Alliage, caractère, épaisseur, largeur, état de surface, dimensions de la bobine, et propriétés mécaniques sont les spécifications de base.
4.1 Spécifications de base
| Paramètre | Spécification typique |
|---|---|
| Alliage | 5052 |
| Caractère | H48 |
| Formulaire de produit | Bobine d'aluminium |
| Application principale | Peut se termine / Composants de fermeture |
| Épaisseur | Personnalisé selon la conception de la boîte |
| Largeur | Personnalisé / Largeur de fente |
| Surface | Lisse, faire le ménage, uniforme |
| Bord | Bord fendu ou fraisé, bavure contrôlée |
| ID/OD de bobine | Selon les exigences de la ligne de production |
| Poids de la bobine | Personnalisé |
| Standard | ASTM B209/B209M ou spécification client applicable |
| enrobage | Nu, laqué, ou enduit selon l'application |
La plage dimensionnelle exacte doit être convenue entre le fournisseur d'aluminium et le fabricant de canettes en raison de la géométrie de l'extrémité de la canette, outillage, et les équipements de production peuvent imposer des exigences spécifiques.
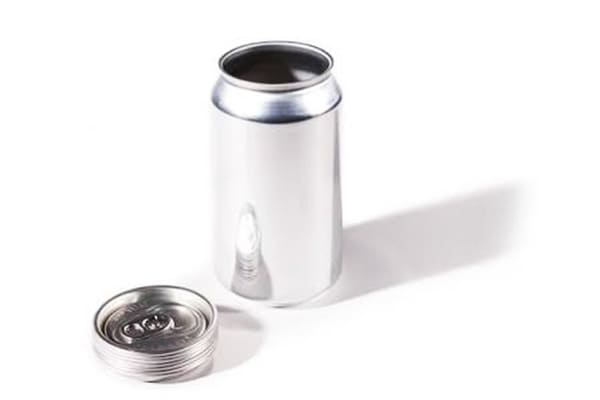
Peut finir et peut corps
5. Propriétés mécaniques et physiques
Les propriétés mécaniques de 5052 H48 dépend de la norme applicable, épaisseur du produit, et conditions de traitement.
Donc, les fabricants devraient utiliser les valeurs spécifiées pour le produit réel plutôt que de se fier à une seule valeur universelle.
5.1 Propriétés mécaniques
Les paramètres mécaniques clés comprennent:
- Résistance à la traction
- Limite d'élasticité
- Élongation
- Dureté
Le H48 offre une résistance nettement supérieure à celle du recuit 5052 parce que le matériau subit un écrouissage contrôlé.
Pour les applications can-end, la résistance doit être suffisante pour conserver la forme requise tout en permettant au matériau de subir un formage, notation, et autres processus de conversion.
Propriétés mécaniques — Considérations clés
| Propriété | Importance pour les fonds de canettes |
|---|---|
| Résistance à la traction | Soutient la solidité structurelle et la résistance à la déformation |
| Limite d'élasticité | Aide à maintenir la stabilité dimensionnelle pendant l'utilisation |
| Élongation | Indique la capacité de formage disponible |
| Dureté | Des influences se forment, notation, et interaction avec les outils |
| Uniformité de la trempe | Prend en charge une production constante à grande vitesse |
Les exigences réelles en matière de propriétés mécaniques doivent suivre la norme de matériau applicable et les spécifications du client..
5.2 Propriétés physiques
5052 l'aluminium présente les caractéristiques de légèreté typiques des alliages d'aluminium corroyé.
| Propriété physique | Valeur typique |
|---|---|
| Densité | Environ. 2.68 g/cm³ |
| Module d'élasticité | Environ. 70–72 GPa |
| Coefficient de Poisson | Environ. 0.33 |
| Gamme de fusion | Environ. 607–649°C |
| Conductivité thermique | Environ. 138 W/m·K |
Ces valeurs sont des données de référence générales et peuvent varier légèrement en fonction de l'état du matériau et de la source..
5.3 Pourquoi ces propriétés sont importantes
Pour la fabrication de fonds de canettes, les propriétés les plus importantes ne sont pas simplement une résistance maximale ou une densité la plus faible.
Le matériel doit fournir un profil immobilier équilibré.
Un approprié 5052 La bobine H48 doit combiner une résistance suffisante avec un allongement contrôlé, dimensions stables, bonne qualité de surface, et un comportement de formage prévisible.
6. Exigences de performance clés pour les bobines d'aluminium à extrémité de canette
La bobine d'aluminium à extrémité canette doit répondre aux deux exigences matérielles et exigences du processus de conversion.
Une bobine qui répond à la composition chimique de base mais qui fonctionne de manière incohérente lors du formage peut néanmoins créer des problèmes de production..
6.1 Résistance et stabilité dimensionnelle
L'état H48 offre une résistance accrue grâce à l'écrouissage. Cela aide l'extrémité de la boîte finie à résister à la déformation pendant la manipulation et l'entretien..
Une limite d'élasticité constante est également importante car les variations peuvent modifier le comportement de formage d'une bobine à l'autre..
Pour emballage sous pression, la conception finale de l'extrémité et l'épaisseur du matériau doivent être évaluées ensemble plutôt que de se fier uniquement à la résistance de l'alliage.
6.2 Formabilité
La production de fonds de conserve implique plusieurs opérations de formage. Le matériau doit se déformer de manière contrôlée sans fissuration ni distorsion excessive.
Les opérations de formage importantes comprennent:
- Formation de coquille
- Fraisage
- Curling
- Notation
- Formation des rivets
- Pièce jointe à l'onglet
La formabilité dépend de la combinaison de alliage, caractère, épaisseur, lubrification, outillage, et vitesse de formage.
6.3 Performance de notation
La notation crée une ligne affaiblie contrôlée qui permet au consommateur d'ouvrir la canette.
Le score doit fournir un équilibre soigneusement contrôlé:
Assez solide pour résister à une ouverture prématurée + assez faible pour s'ouvrir de manière fiable
La cohérence des matériaux est donc essentielle. Variations d'épaisseur, dureté, ou les propriétés mécaniques peuvent influencer la profondeur de la rainure et le comportement d'ouverture.
6.4 Résistance à la corrosion
Les extrémités des boîtes peuvent rencontrer de l'humidité, exposition atmosphérique, et contact avec le contenu de l'emballage.
5052 offre une bonne résistance à la corrosion pour de nombreux environnements, mais le système d'emballage fini repose souvent sur un système approprié revêtement interne ou externe pour une protection supplémentaire.
La sélection du revêtement doit prendre en compte:
- Chimie du produit
- Conditions de stockage
- Température de traitement
- Exigences en matière de contact alimentaire
- Adhésion du revêtement
- Résistance chimique
6.5 Qualité de surface
La qualité de la surface affecte directement l'apparence et les performances du revêtement en aval..
La bobine doit rester propre, surface uniforme avec des niveaux contrôlés de:
- Rayures
- Fosses
- Bosses
- Résidus d'huile
- Oxydation
- Marques de surface
Une qualité de surface constante est particulièrement importante lorsque le fond de la boîte nécessite une laque., impression, ou autre traitement de surface.
6.6 Qualité des bords
Les bords des bobines doivent rester stables pendant l'alimentation et le découpage.
Bavures excessives, fissures, ou des bords endommagés peuvent causer:
- Problèmes d'alimentation
- Usure des outils
- Fissuration des bords
- Déchets de matériaux
- Interruptions de production
Le refendage contrôlé et l'inspection des bords constituent donc une partie importante du contrôle qualité des bobines de fond de boîte..
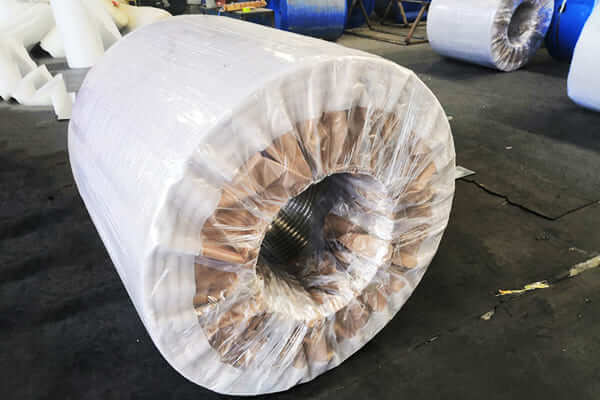
Huawei emballé 5052 Bobine d'aluminium H48
7. Processus de fabrication de 5052 H48 peut terminer la bobine d'aluminium
La production de 5052 Combinaisons de bobines à extrémité canette H48 contrôle métallurgique, technologie de roulement, traitement de trempe, finition de surface, et inspection finale.
7.1 Fusion et coulée d'alliages
Le processus commence par une préparation soigneusement contrôlée de l'alliage d'aluminium..
Les niveaux requis de magnésium, chrome, et d'autres éléments sont ajustés selon les 5052 spécification.
L'aluminium fondu subit ensuite une purification et une coulée.
Le contrôle à ce stade permet de minimiser les inclusions et de maintenir une composition chimique constante.
7.2 Homogénéisation
Après le casting, l'aluminium peut subir un traitement d'homogénéisation pour réduire la ségrégation chimique et améliorer l'uniformité microstructurale.
Une microstructure contrôlée fournit une base plus stable pour le laminage à chaud et le laminage à froid ultérieurs.
7.3 Laminage à chaud
Le matériau coulé est traité par laminage à chaud pour réduire son épaisseur et produire une bande intermédiaire appropriée..
Le laminage à chaud aide:
- Affiner la structure matérielle
- Réduire les variations liées au casting
- Améliorer la cohérence interne
- Préparer le matériau pour le laminage à froid
Les paramètres de laminage doivent rester étroitement contrôlés pour obtenir l’épaisseur et la qualité de surface requises.
7.4 Laminage à froid
Le laminage à froid permet une réduction précise de l'épaisseur et contribue directement à la réponse d'écrouissage des 5052.
Pour le matériel H48, le travail à froid contrôlé est particulièrement important car il détermine une grande partie de la résistance et de la dureté finales.
Pendant cette étape, les fabricants surveillent:
- Épaisseur
- Platitude
- Qualité des surfaces
- Réduction glissante
- Tension de bobine
- État des bords
7.5 Contrôle de la température
Le matériau est traité pour atteindre les spécifications Trempe H48.
Parce que le tempérament influence directement la force, dureté, et former un comportement, les fabricants doivent maintenir des conditions de traitement constantes sur toute la bobine.
Le contrôle qualité comprend normalement des tests mécaniques pour vérifier que le matériau fini répond aux spécifications requises..
7.6 Traitement de surface ou revêtement
Selon la demande, la bobine peut être fournie comme aluminium nu ou avec un système de revêtement/laque spécifié.
Pour les fonds de boîtes revêtus, le processus peut inclure:
- Nettoyage des surfaces
- Prétraitement si nécessaire
- Application d'un apprêt ou d'une laque
- Durcissement contrôlé
- Inspection du revêtement
Le revêtement doit offrir une adhérence et une résistance adaptées à l'environnement d'emballage prévu..
7.7 Refendage et finition de bobines
Les bobines d'aluminium de grande largeur peuvent être découpées en largeurs plus étroites selon les exigences de production du client..
Pendant la découpe, contrôle des fabricants:
- Tolérance de largeur
- Bavure de bord
- Fissuration des bords
- Tension de bobine
- Qualité du bobinage
- Alignement des bobines
Une refendage appropriée est essentielle pour une alimentation stable dans les équipements de production de fonds de canettes en aval..
7.8 Emballage et expédition
Les bobines finales doivent recevoir un emballage approprié pour les protéger des humidité, impact, contamination, et dommages aux bords pendant le transport.
Pour les commandes à l'exportation, l'emballage doit être adapté au mode d'expédition et à la destination, avec une attention particulière à la protection contre l'humidité et à la stabilité de la bobine.
Un processus de fabrication fiable suit donc une chaîne complète:
Chimie contrôlée → Coulée → Homogénéisation → Laminage à chaud → Laminage à froid → Contrôle de trempe H48 → Surface/Revêtement → Refendage → Inspection → Emballage protecteur
Ce processus intégré permet de produire 5052 Bobine d'aluminium H48 Can End avec la cohérence requise pour les opérations exigeantes de conversion de can-end.
8. Traitement de surface et revêtement de 5052 Bobine H48
Aide au traitement de surface et au revêtement 5052 H48 peut terminer la bobine d'aluminium obtenir la protection contre la corrosion requise, qualité de surface, et compatibilité avec le produit emballé.
8.1 Nettoyage des surfaces
Avant revêtement, la surface en aluminium doit être propre et exempte de huile, poussière, graisse, oxydation, et autres polluants.
Un nettoyage approprié améliore l’adhérence du revêtement et l’uniformité de la surface.
8.2 Prétraitement de surface
Lorsque requis, un prétraitement approprié peut améliorer:
- Adhésion du revêtement
- Protection contre la corrosion
- Stabilité des surfaces
- Durabilité du revêtement
Le prétraitement doit correspondre au système de revêtement sélectionné et aux exigences de l'utilisation finale.
8.3 Revêtement interne
Pour les extrémités des canettes, une laque interne ou un revêtement protecteur peut réduire le contact direct entre l'aluminium et le produit emballé.
Le revêtement doit offrir une résistance appropriée à humidité, acides, sels, contenu gazéifié, et autres substances pertinentes, Selon la demande.
8.4 Revêtement externe
Les revêtements externes offrent une protection de surface supplémentaire et peuvent supporter impression, décoration, et manipulation.
Le revêtement doit conserver une bonne adhérence et une bonne stabilité lors du formage et de l'utilisation ultérieurs..
8.5 Contrôle qualité du revêtement
Les paramètres de qualité clés comprennent:
- Épaisseur ou poids du revêtement
- Uniformité des surfaces
- Adhésion
- Durcissement
- Trous d'épingle
- Résistance chimique
Pour l'emballage des aliments et des boissons, le système de revêtement doit également être conforme aux exigences applicables en matière de contact alimentaire du marché cible.
8.6 Nu contre. Bobine enduite
| Taper | Principales caractéristiques |
|---|---|
| Bobine nue | Surface en aluminium propre pour le revêtement appliqué par le client |
| Bobine pré-enduite | Enduit avant le formage pour une protection de surface constante |
| Bobine laquée | Laque de protection ou de contact avec le produit pour les applications d'emballage |
Le choix entre nu et enduit 5052 La bobine H48 dépend du processus de production, équipement de revêtement, peut concevoir, et exigences d'emballage final.
Application de 5052 H48 peut terminer la bobine d'aluminium
9. Les avantages de 5052 H48 peut terminer la bobine d'aluminium
5052 La bobine d'aluminium H48 Can End offre une combinaison de caractéristiques de matériau et de traitement qui peuvent être utiles pour certaines applications de can end.
9.1 Bonne résistance à la corrosion
5052 appartient à la famille aluminium-magnésium 5xxx et offre une bonne résistance à de nombreux environnements atmosphériques et d'emballage.
Lorsqu'il est combiné avec un système de revêtement approprié, il peut fournir une protection supplémentaire contre le contact avec l'humidité et les contenus chimiquement actifs.
9.2 Résistance supérieure en trempe H48
La trempe H48 augmente la résistance et la dureté de 5052 grâce à un travail à froid contrôlé.
Cela aide l'extrémité de la boîte finie à conserver sa forme et à résister à la déformation pendant la manipulation et l'utilisation..
9.3 Construction légère
L'aluminium a une densité d'environ 2.68 g/cm³, ce qui le rend nettement plus léger que de nombreux métaux d'emballage conventionnels.
L'utilisation de l'aluminium peut contribuer à réduire le poids des composants tout en conservant les performances structurelles requises..
9.4 Performances de formage contrôlées
5052 H48 offre un équilibre utile entre résistance et capacité de formage.
Avec une épaisseur appropriée, outillage, lubrification, et contrôle des processus, la bobine peut prendre en charge des opérations telles que:
- Suppression
- Formation de coquille
- Curling
- Notation
- Rivetage
Les performances de formage réelles dépendent du matériau complet et du système de production.
9.5 Bonne qualité de surface
Une surface en aluminium contrôlée fournit une base appropriée pour le revêtement, laque, impression, et autres procédés de finition.
Une bonne qualité de surface contribue également à réduire les défauts lors de la conversion à grande vitesse.
9.6 Traitement cohérent des bobines
Correctement fabriqué 5052 La bobine H48 peut fournir une:
- Épaisseur
- Largeur
- Platitude
- Propriétés mécaniques
- État des bords
- Enroulement de bobine
Une telle cohérence est importante pour les lignes de production automatisées où les variations de matériaux peuvent affecter l'efficacité de la production..
9.7 Compatibilité des revêtements
5052 peut être fourni sous forme nue ou enduite selon les exigences de l'application.
Des systèmes de revêtement appropriés peuvent améliorer la protection contre la corrosion, compatibilité du produit, apparence, et performances des services.
9.8 Recyclabilité
L'aluminium est bien adapté au recyclage et peut être transformé à plusieurs reprises en de nouveaux produits en aluminium lorsque des systèmes de collecte et de recyclage appropriés sont disponibles..
Cela fait de l’aluminium un matériau important pour les solutions d’emballage léger.
10. Demandes de 5052 H48 peut terminer la bobine d'aluminium
5052 La bobine d'aluminium H48 Can End est utilisée pour applications sélectionnées de fermeture et de fermeture de boîtes de conserve où les exigences matérielles appellent un équilibre des forces, résistance à la corrosion, performances de formage, et qualité de surface.
La sélection finale de l'alliage doit toujours suivre les exigences spécifiques de conception et de production de la boîte..
10.1 Bout de canette de boisson
5052 Le H48 peut être envisagé pour certains modèles d'embouts de canettes de boisson où la résistance et les caractéristiques de formage requises correspondent aux spécifications du matériau..
Les applications potentielles incluent des fins pour:
- Boissons gazeuses
- Boissons gazeuses
- Bière
- Boissons énergisantes
- Autres boissons emballées
Pour produits sous pression, les ingénieurs devraient évaluer la combinaison complète de alliage, caractère, épaisseur, géométrie finale, conception de notation, et pression interne.
10.2 La nourriture peut se terminer
Les extrémités des boîtes de conserve en aluminium peuvent également être utilisées pour certaines applications d'emballage alimentaire.
Les applications potentielles incluent:
- Aliments transformés
- Aliments en conserve
- Nourriture pour animaux
- Produits nutritionnels
- Emballages alimentaires spécialisés
Pour ces applications, le revêtement interne est particulièrement important car il sépare l'aluminium du produit emballé et aide à contrôler la corrosion.
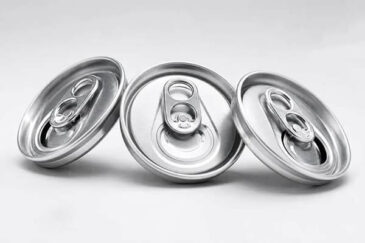
10.3 Extrémités de boîte à ouverture facile
Le matériau peut être transformé en modèles sélectionnés de fermetures à ouverture facile intégrant:
- Panneaux ouvrants
- Lignes de score
- Rivets
- Tirettes
- Onglets permanents
La ligne de cassure nécessite un contrôle précis car l'extrémité finie doit rester sécurisée pendant le stockage et la manipulation tout en permettant une ouverture contrôlée par le consommateur..
10.4 Fermetures métalliques légères
5052 La bobine H48 peut également être envisagée pour les composants légers de fermeture et de couvercle lorsque les fabricants exigent une combinaison de:
- Faible poids
- Force
- Résistance à la corrosion
- Formabilité
- Qualité des surfaces
La spécification exacte du matériau doit correspondre à la géométrie de la fermeture et au processus de formage.
10.5 Composants d'emballage spécialisés
En fonction de la conception et des exigences techniques du client, 5052 H48 peut être envisagé pour les composants d'emballage personnalisés et les fermetures métalliques au-delà des extrémités de boîtes conventionnelles.
Avant la production de masse, les fabricants devraient évaluer:
- Épaisseur de matériau
- Comportement de formation
- Performance des scores
- Compatibilité des revêtements
- Performances d'étanchéité
- Exigences relatives au contact produit
11. 5052 H48 contre. 5182 Bobine d'aluminium H48
5052 H48 et 5182 Les H48 sont tous deux des alliages d'aluminium de la série 5xxx qui peuvent servir à des applications exigeantes d'emballage et de fermeture..
Les deux offrent une bonne résistance à la corrosion et une résistance accrue grâce à l’écrouissage, mais la chimie de leurs alliages et leurs profils de performances diffèrent.
11.1 Différences clés
| Paramètre | 5052 H48 | 5182 H48 |
|---|---|---|
| Série en alliage | 5Xxx | 5Xxx |
| Élément d'alliage principal | Magnésium | Magnésium |
| Caractère | H48 | H48 |
| Niveau de force | Haut | Généralement plus élevé |
| Résistance à la corrosion | Bien | Bien |
| Formabilité | Bien | Bien, dépendant de l'application |
| Utilisation typique | Extrémités et fermetures de boîtes de conserve sélectionnées | Extrémités et fermetures de boîtes de conserve à haute résistance |
| Performance de notation | Nécessite un contrôle spécifique à la conception | Nécessite un contrôle spécifique à la conception |
| Compatibilité des revêtements | Bien | Bien |
| Sélection des matériaux | Basé sur les exigences de conception et de formage des boîtes de conserve | Souvent envisagé lorsqu’une résistance plus élevée est requise |
12. Contrôle qualité pour 5052 H48 peut terminer la bobine d'aluminium
Le contrôle de la qualité est essentiel pour 5052 Bobine d'aluminium H48 Can End car la production de can-end nécessite des propriétés mécaniques stables, dimensions précises, et une qualité de surface constante.
12.1 Contrôle de la composition chimique
La composition chimique est testée pour garantir la conformité aux spécifications 5052 exigences en matière d'alliage. Les éléments clés comprennent mg, Cr, Fe, Et, Cu, Mn, et Zn.
Une chimie cohérente aide à maintenir une résistance stable, résistance à la corrosion, performances de formage, et la cohérence d'un lot à l'autre.
12.2 Inspection dimensionnelle et mécanique
Les contrôles dimensionnels clés incluent:
- Épaisseur
- Largeur
- Platitude
- ID et OD de la bobine
- Poids de la bobine
Les tests mécaniques couvrent généralement:
- Résistance à la traction
- Limite d'élasticité
- Élongation
- Dureté, lorsque spécifié
Ces propriétés doivent répondre à la norme applicable et aux exigences du client.
12.3 Qualité de surface et de bord
La surface de la bobine doit rester propre, lisse, et exempt de défauts majeurs tels que:
- Rayures
- Bosses
- Fosses
- Taches d'huile
- Oxydation
- Marques de surface
L'inspection des bords se concentre sur fissures, bavures excessives, dommages aux bords, et qualité de refendage pour soutenir une alimentation et une suppression stables.
12.4 Qualité de revêtement
Pour bobine laquée ou prélaquée, le contrôle de la qualité peut inclure:
- Épaisseur ou poids du revêtement
- Adhésion
- Durcissement
- Uniformité des surfaces
- Trous d'épingle
- Résistance chimique
Le système de revêtement doit correspondre à l'application prévue du fond de boîte et aux exigences applicables en matière de contact alimentaire..
12.5 Inspection finale et traçabilité
Avant expédition, la bobine finie subit une inspection finale couvrant alliage, caractère, dimensions, propriétés mécaniques, état de surface, qualité de bord, spécifications de la bobine, et état du revêtement le cas échéant.
UN Certificat d'essai de l'usine (MTC) peut fournir des informations sur les matériaux et les lots pour la vérification de la qualité et la traçabilité.
13. Conclusion
5052 La bobine d'aluminium H48 Can End combine les avantages d'un alliage d'aluminium de la série 5xxx avec la résistance accrue de l'état H48..
Sa résistance à la corrosion, construction légère, performances de formage contrôlées, et la compatibilité du revêtement le rendent adapté à certaines applications de boîtiers de conserve et de fermeture..
Pour une production fiable, la sélection des matériaux ne doit pas se limiter à l'alliage et à l'état.
Épaisseur, propriétés mécaniques, platitude, qualité de surface, état des bords, qualité du bobinage, exigences de notation, système de revêtement, et peut concevoir tous influencent la performance finale.
Comparé à 5182 H48, 5052 H48 offre un équilibre différent entre résistance et caractéristiques de formage.
L'alliage approprié doit donc dépendre de la conception spécifique du fond de boîte., processus de production, exigences de performance, et spécification client.
Pour les acheteurs, un cahier des charges d'achat complet doit définir clairement les 5052 Alliage H48, dimensions, état de surface, configuration de la bobine, norme applicable, exigences mécaniques, exigences en matière de revêtement, critères d'inspection, et exigences d'emballage.
Avec une chimie contrôlée, roulement précis, contrôle de température stable, découpe soignée, et inspection complète, 5052 La bobine d'aluminium H48 peut fournir des performances matérielles constantes pour une production d'emballages exigeante.
FAQ
1. Qu'est-ce que 5052 Bobine d'aluminium H48?
5052 Le H48 est un alliage d'aluminium de la série 5xxx avec une trempe H48 écrouie.. Il offre une bonne résistance à la corrosion, force accrue, et des performances de formage contrôlées.
2. Pouvoir 5052 H48 à utiliser pour les fonds de canettes?
Oui. Il peut être utilisé pour certaines applications de fermeture et de fermeture de boîtes de conserve., selon la conception de la boîte, épaisseur, processus de formage, et exigences de performance.
3. Quelle est la différence entre 5052 H48 et 5182 H48?
5182 H48 offre généralement une résistance plus élevée, alors que 5052 H48 offre un équilibre de force différent, résistance à la corrosion, et formabilité. Le choix final dépend de la conception du fond de boîte et des exigences de production.
4. Pouvoir 5052 La bobine H48 doit être revêtue?
Oui. Il peut être fourni nu, laqué, ou bobine enduite, en fonction des exigences d'application et de revêtement.
5. À quelles normes s'appliquent 5052 Bobine d'aluminium H48?
ASTM B209/B209M fournit un cadre de spécifications générales pour les tôles d'aluminium et les tôles enroulées.. Les exigences spécifiques doivent suivre les spécifications du client applicables et l'utilisation finale.
6. Quelles informations de qualité les acheteurs doivent-ils spécifier?
Les acheteurs doivent définir le alliage, caractère, épaisseur, largeur, surface, dimensions de la bobine, exigences mécaniques, enrobage, exigences d'inspection, et MTC pour garantir une qualité constante des matériaux.